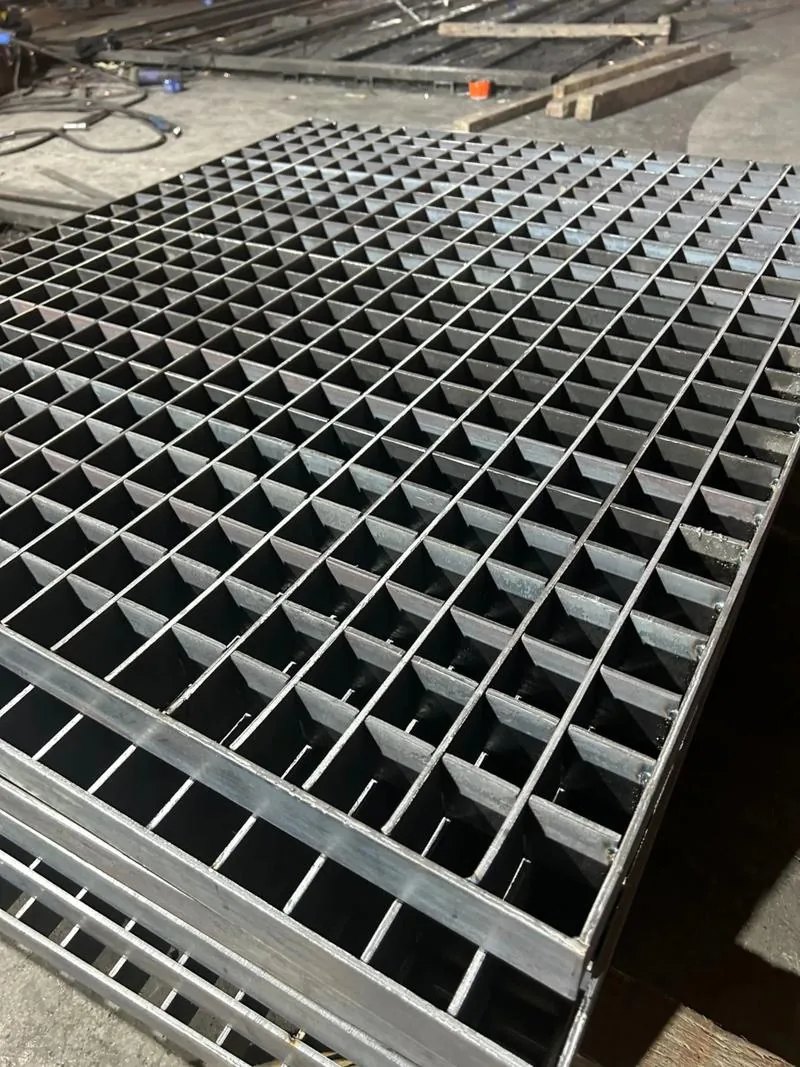
钢格板的包边板(也称端板、封边板)虽不显眼,却直接影响板边的整体性与安全。以下按通用工艺要求梳理包边板的焊接要点,可作为订货与验收的依据。
包边板材料要求
在承载扁钢的端部,通常采用与承载扁钢同规格的扁钢进行包边;也可采用型钢,或直接采用踢脚板代替。但无论采用哪种方式,包边板的截面积不得小于承载扁钢的截面积。
根据采购方要求,也可以不做包边交货。
焊接要求
包边采用单面角焊,焊高不小于承载扁钢的厚度;
焊缝长度不小于承载扁钢厚度的 4 倍;
当包边板不承受荷载时,允许隔 4 根承载扁钢焊一处,但间距不得大于 150 mm;
当包边板承受荷载时,不允许采用间断焊,必须连续施焊;
与承载扁钢同方向的包边板,必须与每根横杆都焊接。
切口与开孔的补强
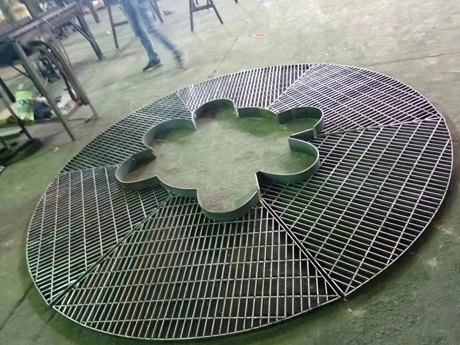
钢格板上超过 180 mm 的切口与开孔,应当做包边处理,以避免边缘散口、割伤人员并恢复局部刚度。
楼梯踏步板的特殊规定
踏步板的端侧板,至少应有一侧满焊;
若踏步板上设有护边板(防滑护沿),该护边板必须贯通整块踏步,不得中断。
验收时重点看什么
焊高与焊长:对照扁钢厚度逐条抽查,焊高不足是最常见的让步项。
是否有间断焊:受力部位出现花焊、跳焊应判不合格。
边缘质量:包边应与板面齐平,不得高出板面形成绊脚台阶。
切口补强:大于 180 mm 的开孔是否已完成包边。
这几项写入采购技术协议,进场验收时逐条核对,包边质量基本可控。
如需了解对应规格的成品参数、型号与报价,可前往热镀锌钢格板产品页查看。